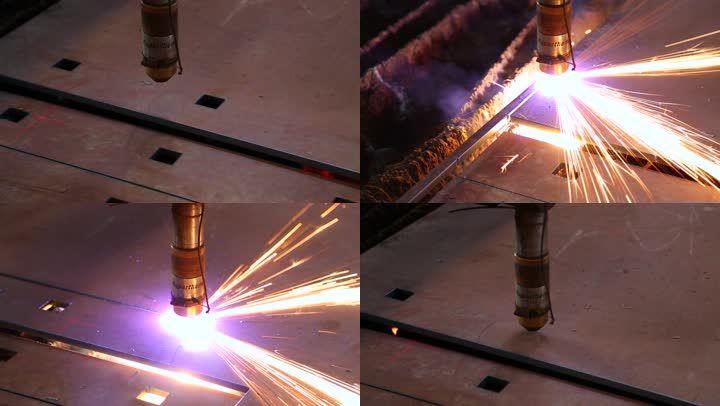
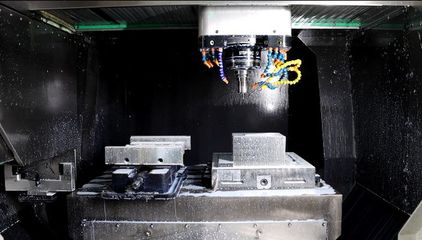
金屬切削加工 工業(yè)制造的基石與切削藝術(shù)
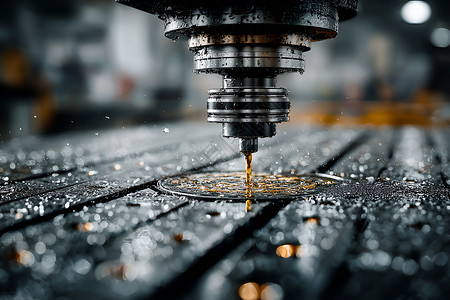
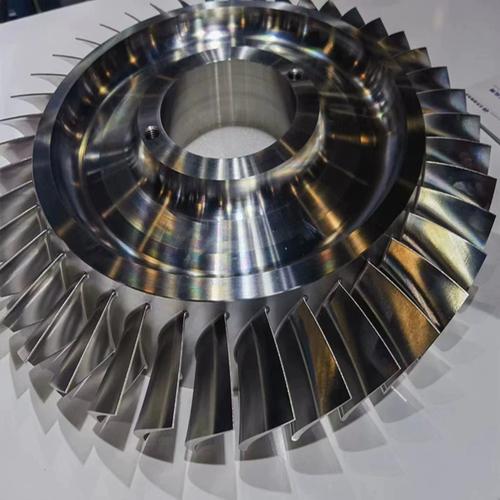
金屬切削加工是現(xiàn)代工業(yè)制造中最為基礎、應用最為廣泛的工藝之一。從汽車發(fā)動機的缸體到航空發(fā)動機的葉片,從精密模具的型腔到重型機械的巨軸,幾乎所有金屬零件的最終成形都離不開切削加工。它通過刀具與工件之間的相對運動,從毛坯上切除多余材料,以獲得符合尺寸精度、形狀精度和表面質(zhì)量要求的零件。
一、金屬切削加工的核心要素
金屬切削加工的過程可以概括為“刀具與工件的相對運動”。這一過程涉及三個基本要素:
- 刀具:切削加工的直接執(zhí)行者。刀具材料需具備高硬度、高耐磨性、足夠的強度和韌性以及良好的耐熱性。常見的刀具材料包括高速鋼、硬質(zhì)合金、陶瓷、立方氮化硼(CBN)和金剛石等。
- 工件:被加工的對象。工件的材料性能(如硬度、韌性、導熱性)直接影響切削力、切削溫度和刀具磨損。常見的工件材料有碳鋼、合金鋼、不銹鋼、鑄鐵、鋁合金、鈦合金以及高溫合金等。
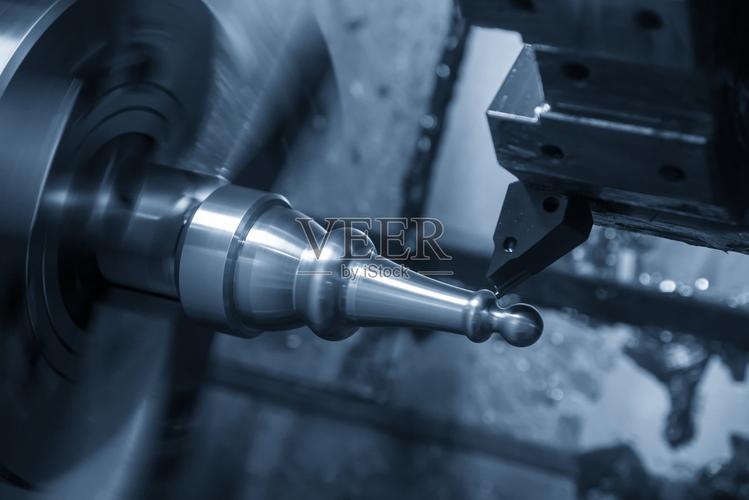
- 切削運動:包括主運動和進給運動。主運動是切除材料的基本運動,如車削時工件的旋轉(zhuǎn);進給運動是維持切削持續(xù)進行的運動,如車刀沿工件軸向的移動。
二、主要切削加工方法
根據(jù)所用刀具和加工表面的不同,金屬切削加工可分為多種類型:
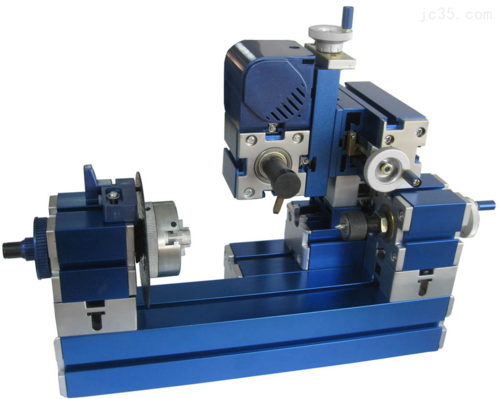
- 車削:工件旋轉(zhuǎn),車刀作直線運動。主要用于加工回轉(zhuǎn)體表面,如軸、盤、套等。
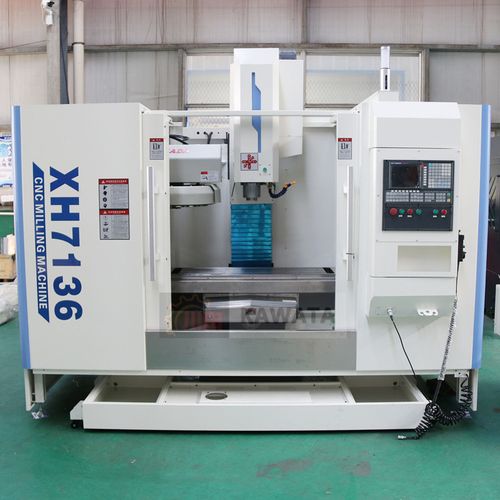
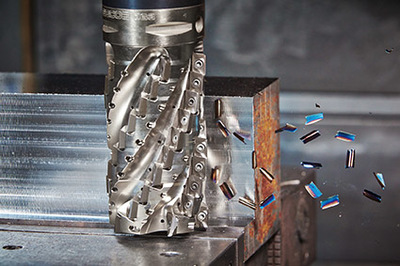
- 銑削:銑刀旋轉(zhuǎn),工件作直線或旋轉(zhuǎn)進給。可加工平面、溝槽、齒輪、復雜曲面等。
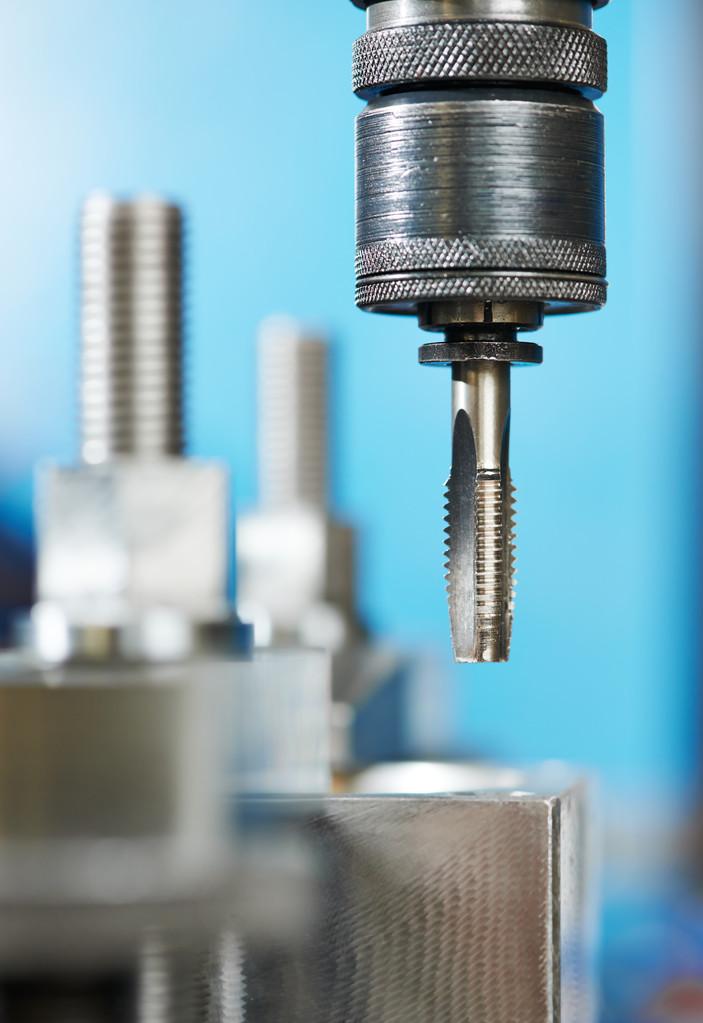
- 鉆削:鉆頭旋轉(zhuǎn)并軸向進給,用于在實體材料上加工孔。
- 刨削與插削:刀具或工件作直線往復運動,用于加工平面、溝槽等,效率較低但刀具簡單。
- 磨削:用砂輪等磨具對工件表面進行微刃切削,用于精加工和超精加工,可獲得高精度和低表面粗糙度。
- 拉削:拉刀作直線運動,一次行程即可完成粗、精加工,效率極高,適用于大批量生產(chǎn)。
三、切削過程中的關(guān)鍵物理現(xiàn)象
切削加工并非簡單的“削鐵如泥”,而是伴隨著復雜的物理現(xiàn)象:
- 切削變形:切削層金屬在刀具前刀面的擠壓下發(fā)生剪切滑移,形成切屑。根據(jù)工件材料的不同,切屑可分為帶狀切屑、節(jié)狀切屑、粒狀切屑和崩碎切屑。
- 切削力:切削時刀具與工件之間產(chǎn)生的作用力,可分解為三向分力。切削力影響切削功率消耗、刀具磨損和加工精度。
- 切削熱與溫度:切削過程中絕大部分功轉(zhuǎn)化為熱,產(chǎn)生高溫。切削溫度過高會加速刀具磨損,影響加工質(zhì)量。因此,合理選擇切削液和切削參數(shù)至關(guān)重要。
- 刀具磨損與壽命:刀具在切削過程中會逐漸磨損,形式包括前刀面磨損、后刀面磨損、月牙洼磨損和剝落等。刀具壽命指從開始切削到磨損量達到磨鈍標準的總切削時間。
四、影響切削加工質(zhì)量的因素
加工質(zhì)量通常包括尺寸精度、形狀精度和表面質(zhì)量。影響這些指標的因素主要有:
- 切削參數(shù):切削速度、進給量和切削深度。它們直接影響切削力、切削溫度和表面粗糙度。合理選擇切削參數(shù)可兼顧效率與質(zhì)量。
- 刀具幾何參數(shù):前角、后角、主偏角、副偏角和刃傾角等。不同參數(shù)影響切削力方向、散熱條件和排屑效果。
- 機床性能:機床的剛度、精度和抗振性直接影響加工精度。
- 工件材料:材料的硬度、塑性和導熱性影響切削過程和表面完整性。
- 冷卻潤滑:切削液可降低切削溫度、減少摩擦、沖走切屑,從而改善加工質(zhì)量。
五、現(xiàn)代切削加工的發(fā)展趨勢
隨著制造業(yè)向高精度、高效率、綠色化方向發(fā)展,金屬切削加工也在不斷演進:
- 高速切削與超高速切削:通過提高切削速度,可大幅提升效率、降低切削力、改善表面質(zhì)量,尤其適用于鋁合金、鑄鐵和模具鋼的加工。
- 干式切削與微量潤滑:為減少切削液對環(huán)境的污染,干式切削和微量潤滑技術(shù)得到推廣。這要求刀具具備優(yōu)異的耐熱性和耐磨性。
- 智能刀具與自適應控制:集成傳感器和智能算法的刀具系統(tǒng)可實時監(jiān)測切削狀態(tài),自動調(diào)整切削參數(shù),實現(xiàn)穩(wěn)定、高效的加工。
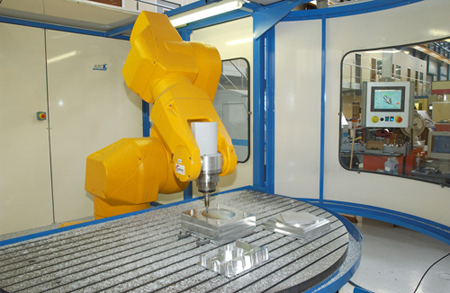
- 復合加工與一次性裝夾:車銑復合、銑磨復合等工藝可減少裝夾次數(shù),提高加工精度和效率。
- 增材制造與切削加工的融合:3D打印成形毛坯后,再進行精密切削,成為制造復雜零件的有效途徑。
六、
金屬切削加工是工業(yè)制造不可或缺的工藝支柱。它既是傳統(tǒng)技藝的延續(xù),也是現(xiàn)代科技的集成。從刀具材料到涂層技術(shù),從機床結(jié)構(gòu)到數(shù)控系統(tǒng),每一個環(huán)節(jié)的進步都在推動切削加工向更高水平邁進。面對新材料、新結(jié)構(gòu)和更高的質(zhì)量要求,切削加工仍將不斷演化,在智能制造的浪潮中煥發(fā)新的生命力。
如若轉(zhuǎn)載,請注明出處:http://m.missyandmay.com/product/40.html
更新時間:2026-10-13 10:35:12