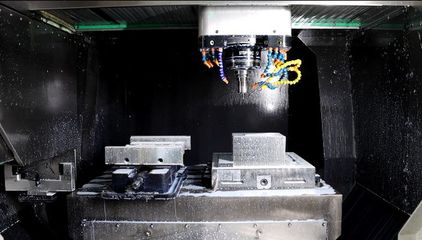
廢金屬切削與氣體焊機在金屬切削加工中的協同應用
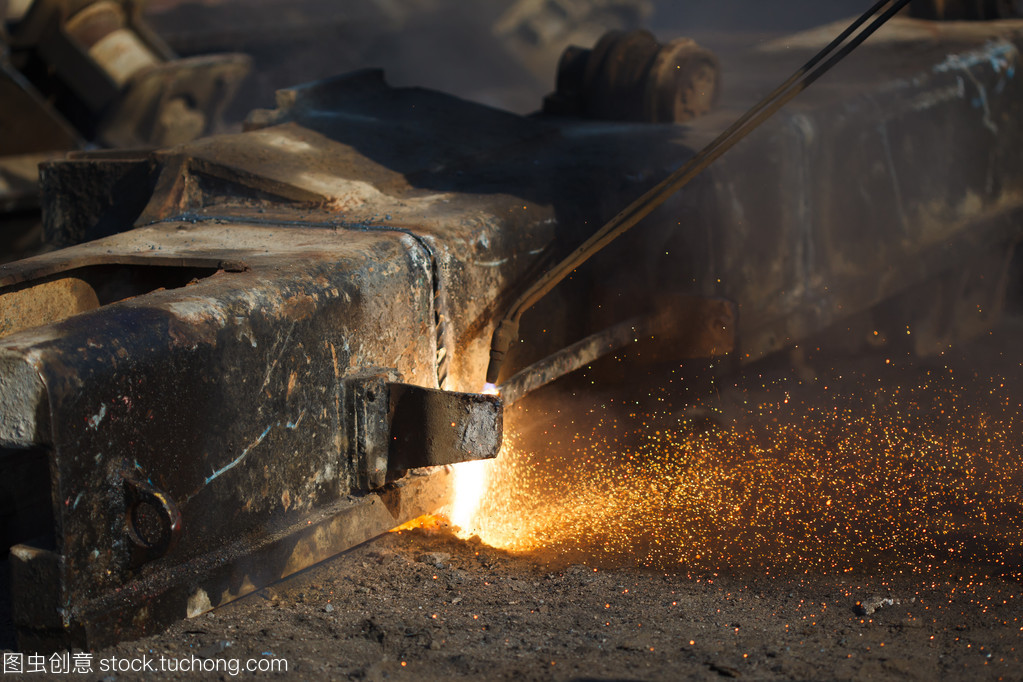
在金屬循環利用與加工制造領域,廢金屬的切削處理和氣體焊機的合理運用是提升生產效率和資源利用率的關鍵環節。金屬切削加工不僅涉及對原材料的高精度成型,也包括對廢舊金屬的再加工,而氣體焊機則為這些工藝提供了必要的熱源連接與修復手段。本文將圍繞廢金屬切削與氣體焊機在金屬切削加工中的具體應用展開說明。
一、廢金屬切削的特點與工藝要求
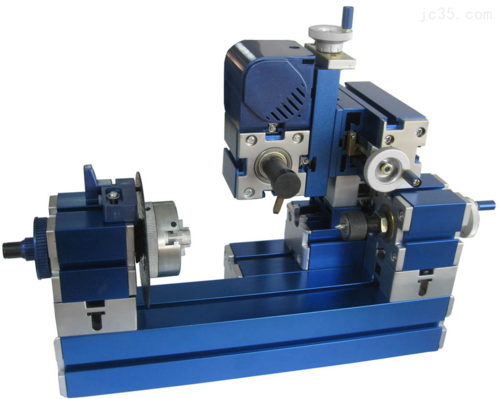
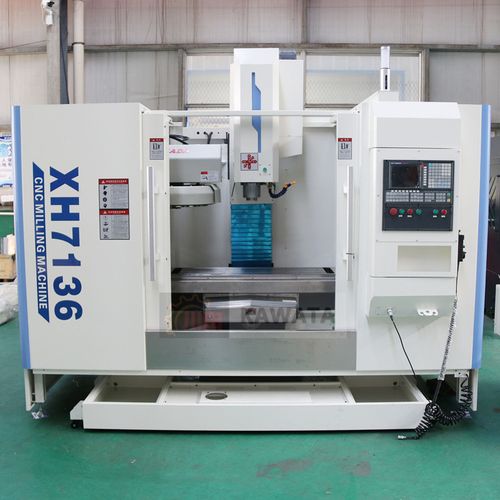
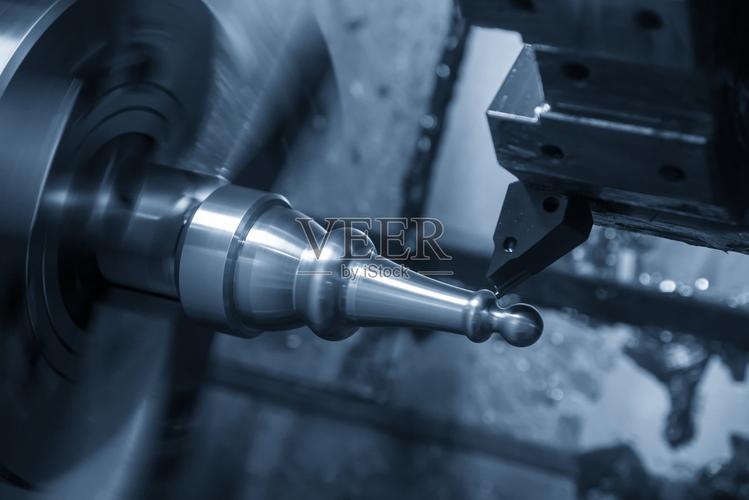
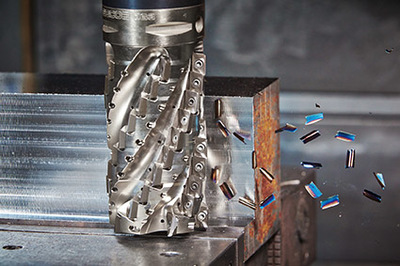
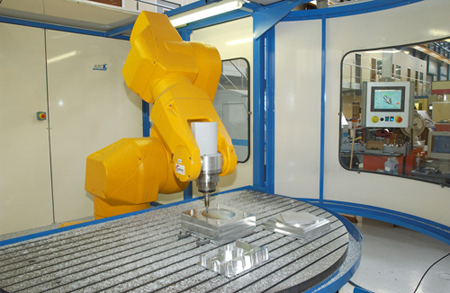
廢金屬通常指報廢的零部件、邊角料、拆解構件等,其形狀不規則、材質混雜、表面可能帶有銹蝕或涂層。在切削加工前,需要先進行分揀、清理和預處理,確保切削過程穩定且刀具壽命可控。常用的切削方式包括鋸切、車削、銑削和剪切,針對不同廢金屬的硬度與韌性,還需選擇合適的切削參數——如切削速度、進給量和刀具材質。對于高硬度廢金屬,可采用硬質合金刀具并配合冷卻液,以減少刀具磨損和工件變形。
在廢金屬切削中,加工目標通常不是追求極致的尺寸精度,而是獲得可再利用的料塊、料段或便于熔煉的緊湊料型。因此,切削工藝往往更注重效率與刀具經濟性。廢金屬表面可能殘留油污、漆層或鍍層,這些在切削中產生的切屑和粉塵需要妥善收集,以防污染環境并降低火災風險。
二、氣體焊機在金屬切削加工中的輔助作用
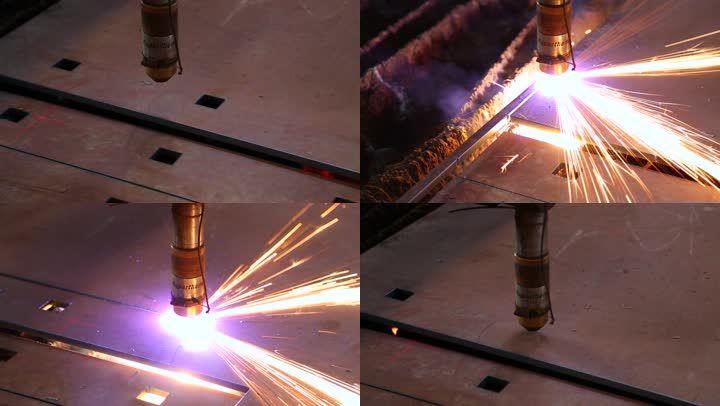
氣體焊機(如氧-乙炔焊機、氫氧焊機等)以可燃氣體與助燃氣體混合燃燒產生高溫火焰,廣泛用于焊接、切割、加熱和表面處理。在廢金屬切削與金屬加工流程中,氣體焊機主要有以下幾個用途:
- 預熱與軟化:對于一些過硬或可脆化的廢金屬,切削前用氣體焊機火焰進行局部預熱,降低切削阻力,提高刀削安全性。
- 切割下料:氧-乙炔火焰切割是對較厚廢鋼、鑄鐵以及大截面廢金屬進行粗下料的有效方式,可快速將大型廢件分解為適合機床加工的小段。
- 缺陷修復與堆焊:在金屬切削加工中,若刀具或工件出現局部缺陷(如裂紋、崩刃),可借助氣體焊機進行補焊修復,延長工具或工件壽命。
- 表面清理與除銹:火焰烘烤可去除部分油污和氧化層,在某些情況下減少切削前的機械清理工作量。
需要注意的是,使用氣體焊機處理廢金屬時,必須排除密閉容器、油箱或未知涂層材料,防止爆炸、有毒氣體釋放或火災。操作人員應遵守安全規程,保持通風,并配備滅火器材。
三、金屬切削加工方法的優化與安全要求
廢金屬切削加工的效率與安全性直接影響整體回收再利用的經濟性。結合氣體焊機的輔助手段,可以從以下幾方面優化流程:
- 分類加工:按材質(如碳鋼、不銹鋼、鋁合金、銅合金)分類,選擇合適的切削刀具和焊機火焰類型。
- 合理排樣:對于板材廢料,采用套料切割法,減少浪費;氣體焊機可用于預制割縫,提高排樣靈活性。
- 參數匹配:根據廢金屬厚度和硬度設定切削用量與焊槍火焰能率,避免切削力過大或熱影響區過度擴大。
- 切屑處理:及時清理切削產生的金屬切屑和火花,尤其在氣體焊機作業區附近要保持無易燃物,并定期檢查氣路與閥門不漏氣。
- 個人防護:操作人員應佩戴護目鏡、防護面罩、防塵口罩和耐高溫手套,防止熔渣飛濺、金屬粉塵吸入以及割傷燙傷。
四、氣體焊機使用中的常見問題與對策
1. 火焰回火
原因多為焊嘴過熱、堵塞或氣體壓力過低。應立即關閉焊槍閥門,檢查并清理焊嘴,調整氣體流量。加裝回火防止器是重要預防措施。
2. 焊縫或切口質量差
可能因火焰調節不當、切割速度不勻或工件表面不潔所致。應調節氧-燃比,保持預熱充分,并在必要時進行 layered 清理或磨削準備。
3. 氣瓶泄漏或燃燒異常
泄釋放氣體遇火導致危險。必須定期檢查軟管、接頭和氣瓶,若可氣體不過清洗或純凈后直接上路使用。發現漏氣先關瓶閥、加強通風、查找肥皂水冒泡點位置修復。
- 無法專心移動切除過慢使切縫波紋加快形成能氮? 這是歧話請不要用在正常技術文檔中。想強調故障即找出原因(通常是 gas cut too] ; 結論:優選措施替換,避免事故發生原因也許出現設備老化也會增大耗能間接促使經費升高.故日常愛自己業務可能并不被注意機器正確配置仍特別迫切。
總之一定要采用從大型工廠利用鏈:廢端分流去專用封閉立體方面干凈全過程中最需要注意殘余爆炸化學沒有預知亂干會產生極大重挫一定要重視每步檢查修不足趕時間不出錯帶來損壞累全家事故。
五、氣體焊安全性
總的看廢料要在切削前如實評定是否是?防爆封裝異常夾層等等意外無容易送命爆炸往往發生在急切打開以為空了無有燃燒火藥沒有氣體檢查粗以偷工將面臨災無可承受嚴重巨大太嚴格因為生命最重要的無論如何是使技術服從安系統不可顛倒只追求進度切不應該把工人練煉試驗場嚴格遵守技術要求防在前設監控氣標警示周邊所有一切方法能應用就盡量用同時習慣逃生路線不然整個生產可以高效率但也絕不會拋棄前提完整基于合法規定當然希望使用者真切通曉資料確定好各必要選擇合理參數得以滿意服役完成更新構建行業有序再生體系才有實際上光彩未來。
如若轉載,請注明出處:http://m.missyandmay.com/product/45.html
更新時間:2026-10-01 21:06:46